Współczesna produkcja wymaga nie tylko wydajności, ale przede wszystkim precyzji i powtarzalności. W artykule przybliżę nowoczesne maszyny pomiarowe, szlifierki i frezarki oraz pokażę, jak ich możliwości wpływają na jakość obróbki i kontrolę wymiarów. Podpowiem również, na co zwrócić uwagę przy wyborze urządzeń, aby skutecznie dopasować je do potrzeb zakładu.
Precyzyjny pomiar uzębień wspiera cały proces produkcyjny, nie tylko końcową kontrolę jakości. Pozwala ocenić, czy koło zębate będzie pracować cicho, przenosić założone obciążenie i nie zużyje się przedwcześnie. Kontrola obejmuje m.in. moduł, kąt przyporu, grubość zęba, bicie, podziałkę oraz odchyłki profilu i linii zęba. Nawet niewielkie błędy mogą pogorszyć współpracę elementów, dlatego potrzebne są dokładne przyrządy i powtarzalna metoda pomiaru.
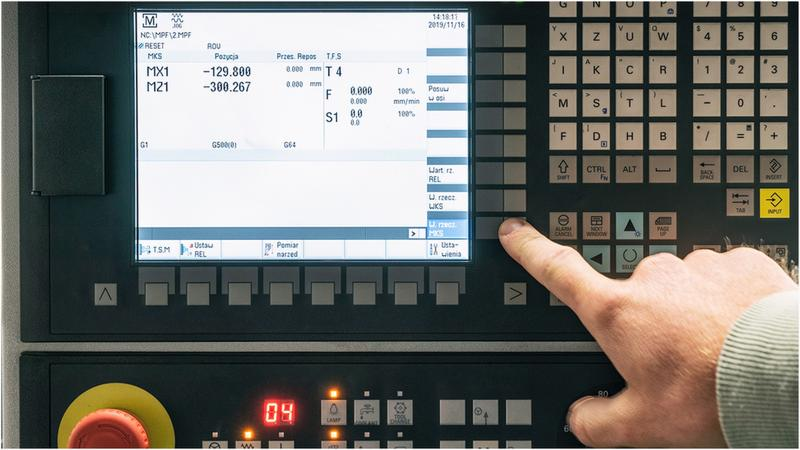
Zakres kontroli zależy od geometrii detalu, materiału, wielkości serii i wymaganej klasy dokładności. Wstępne sprawdzenie można wykonać sprawdzianami GO/NO-GO, a szczegółową analizę — na maszynach do pomiaru kół zębatych, które oceniają m.in. profil ewolwentowy i kierunek linii zęba. W produkcji seryjnej pomiary międzyoperacyjne szybko ujawniają zużycie narzędzia, błędne mocowanie lub zmianę parametrów obrabiarki, zanim wada powtórzy się w kolejnych częściach. Dlatego wynik pomiaru warto powiązać z konkretną decyzją dotyczącą procesu, a nie traktować wyłącznie jako liczby w raporcie.
Mniej braków i przestojów dzięki kontroli każdego etapu
Wyniki pomiarów pomagają dobrać technologię i stabilizować produkcję — od frezowania obwiedniowego, dłutowania Fellowsa i Power Skivingu po szlifowanie profilowe oraz obwiedniowe. Zależnie od zastosowania frez ślimakowy może obrabiać moduły od 0,1 do 40, a jego wykonanie klasyfikuje się według DIN 3968 w klasach AAA, AA, A i B. Gotowe uzębienie może wymagać szlifowania, zwłaszcza gdy potrzebna jest dokładność wyższa niż po obróbce zgrubnej. Kontrola po każdej istotnej operacji pozwala sprawdzić, czy naddatek, narzędzie i ustawienia maszyny zapewniają oczekiwany rezultat.
Rzetelne pomiary ograniczają braki i nieplanowane przestoje, a także obniżają koszt każdej prawidłowo wykonanej części. Zapisywanie kolejnych wyników i porównywanie ich z dokumentacją detalu pomaga wykryć niekorzystny trend, zanim uzębienie przekroczy tolerancje. W zakładach produkujących koła, wały uzębione, wielowypusty i ślimacznice taki system kontroli wspiera jakość pojedynczych elementów oraz powtarzalność całej serii.
| Proces | Zakres / dane | Dobór |
|---|---|---|
| Szlifowanie CNC | Koła zębate, wielowypusty, wałki; ściernice profilowe i obwiedniowe | Moduł, naddatek, materiał, chropowatość, typ maszyny |
| Frezowanie obwiedniowe | Moduł 0,1–40; frezy HSS, PM-HSS i węglikowe | Profil, seria, materiał, obrabiarka, chłodzenie |
| Kontrola uzębień | Maszyny pomiarowe; sprawdziany GO/NO-GO | Norma, tolerancja, geometria detalu |
| Stabilność procesu | Narzędzie + mocowanie + chłodzenie + pomiar | Czas cyklu, trwałość, powtarzalność, koszt części |
Szlifowanie cnc kół zębatych i wielowypustów
Szlifowanie CNC kół zębatych i wielowypustów poprawia geometrię uzębień po obróbce cieplnej i zapewnia powtarzalną jakość kolejnych partii. Obejmuje koła walcowe o zębach prostych i skośnych oraz wielowypusty zewnętrzne. Metodę dobiera się do modułu, szerokości wieńca, materiału, twardości i wymaganej jakości powierzchni.
Do wyboru są szlifowanie profilowe, obwiedniowe i honowanie. Profilowe sprawdza się przy większych modułach i szerokich wieńcach, natomiast obwiedniowe, wykonywane ściernicą ślimakową, przyspiesza produkcję seryjną, zwłaszcza kół o mniejszych modułach. Koła stożkowe szlifuje się między innymi ściernicami garnkowymi i kubkowymi, a narzędzie do wielowypustów dobiera się do profilu oraz wymaganej dokładności.
Najważniejsze metody i zastosowania szlifowania obejmują:
- szlifowanie profilowe — odpowiednie do większych modułów i szerokich wieńców;
- szlifowanie obwiedniowe — wydajne w produkcji seryjnej kół o mniejszych modułach;
- honowanie — stosowane jako jedna z metod wykańczania uzębień;
- szlifowanie kół stożkowych — wykonywane między innymi ściernicami garnkowymi i kubkowymi.
Dobór ściernicy ogranicza drgania i przypalenia
Ściernicę dobiera się do obrabiarki, geometrii uzębienia, materiału części, wielkości naddatku, wymaganej chropowatości i częstotliwości obciągania. Dostępne są ściernice konwencjonalne, ceramiczne, diamentowe i CBN. Ostre ziarno, stabilny profil oraz właściwe chłodzenie ograniczają ryzyko przypaleń i drgań. W planie procesu należy też uwzględnić mocowanie, wyważenie zespołu, obciąganie i kontrolę detalu.
O wyniku decyduje cały układ: maszyna, ściernica, mocowanie, parametry i pomiar, a nie sama prędkość szlifowania. Dlatego przed wyborem technologii analizuje się rysunek, materiał, wymagania jakościowe i wielkość serii. Na tej podstawie można oszacować czas cyklu, trwałość ściernicy i koszt prawidłowo wykonanej części. Kontrola po obróbce potwierdza profil, wymiary i jakość powierzchni, a tym samym pomaga utrzymać powtarzalność procesu.
Ciekawostka: obróbka cieplna może nieznacznie odkształcić koło zębate, dlatego szlifowanie CNC po hartowaniu koryguje profil zębów i pomaga ograniczyć hałas oraz drgania podczas pracy przekładni.
Frezowanie obwiedniowe — wydajna produkcja uzębień
Frez ślimakowy pracuje ciągle, dlatego dobrze sprawdza się w produkcji seryjnej. Frez ślimakowy oraz detal obracają się synchronicznie, a kolejne ostrza stopniowo nadają zębom wymagany profil. W przeciwieństwie do freza krążkowego, który obrabia jeden wrąb, frez ślimakowy pracuje ciągle, dlatego dobrze sprawdza się w produkcji seryjnej.
Metodę stosuje się głównie do uzębień zewnętrznych: prostych i skośnych kół walcowych, wielowypustów, ślimacznic, kół łańcuchowych oraz pasowych. Jeden odpowiednio dobrany frez może obrabiać detale o różnej liczbie zębów, o ile zgadzają się moduł, kąt przyporu i geometria profilu. Narzędzia obejmują moduły od 0,1 do 40 i średnice około 24–360 mm. Dostępne są wersje nasadzane i trzpieniowe, wykonane z HSS, stali proszkowej PM lub węglika spiekanego.
Na wydajność wpływają nie tylko prędkość skrawania, lecz także liczba zwojów freza, sztywność mocowania, stan wrzeciona, chłodzenie, materiał detalu i wymagana jakość. Geometria narzędzia może uwzględniać profil standardowy lub specjalny, a także protuberancję, topping, semi-topping, fazowanie czy podcięcie. Klasy AAA, AA, A i B według DIN 3968 pomagają dopasować frez do procesu. Przy odpowiednich parametrach można uzyskać koła w klasie dokładności do 6 według DIN.
Precyzyjne uzębienia bez zbędnych przestojów i kosztownych braków
Dobór freza i parametrów skrawania zaczynam od analizy rysunku detalu, materiału, wielkości serii, wymagań jakościowych oraz możliwości obrabiarki. Frez nasadzany mocuje się na osobnym trzpieniu, co ułatwia wymianę narzędzi; wersja ze zintegrowanym chwytem ma zwartą konstrukcję, przydatną zwłaszcza przy małych modułach i wysokich prędkościach. Uwzględniam też ostrzenie i regenerację, ponieważ opłacalność narzędzia zależy od liczby wykonanych nim dobrych części.
Frezowanie obwiedniowe zwykle nie sprawdza się przy uzębieniach wewnętrznych ani w miejscach z ograniczonym wybiegiem. W takich przypadkach lepszym wyborem mogą być dłutaki Fellowsa, Power Skiving lub przeciąganie. Z kolei szlifowanie profilowe albo obwiedniowe po obróbce zgrubnej poprawia dokładność i jakość powierzchni. Przy dużych seriach warto ponadto rozważyć automatyzację załadunku, kontrolę międzyoperacyjną i pomiar uzębienia — te rozwiązania ograniczają przestoje, braki oraz koszt każdej prawidłowo wykonanej części.
Ciekawostka: podczas frezowania obwiedniowego liczba zębów obrabianego koła nie musi być dopasowana do konkretnego freza — ważne, by zgadzały się moduł, kąt przyporu i geometria profilu.
Dobór narzędzi i technologii do stabilnej produkcji
Poniższe etapy prowadzą od analizy detalu i wymagań jakościowych do kontroli procesu oraz oceny kosztu wykonania dobrej części.
- Określ wymagania dotyczące detalu i produkcji. Zbierz rysunek, dane o materiale i twardości, rodzaju profilu, tolerancjach, wymaganej chropowatości, wielkości serii i zakładanym czasie cyklu. Przy uzębieniach uwzględnij także moduł, kąt przyporu, kierunek i kąt linii zęba, szerokość wieńca oraz ewentualne fazy, podcięcia i modyfikacje profilu.
- Dobierz proces do geometrii i dostępności powierzchni. Porównaj frezowanie obwiedniowe i kształtowe, dłutowanie Fellowsa, Power Skiving, przeciąganie oraz szlifowanie. Frez ślimakowy dobrze sprawdza się przy otwartych uzębieniach zewnętrznych i seriach wymagających powtarzalnego cyklu. Z kolei uzębienia wewnętrzne lub krótki wybieg mogą przemawiać za Power Skivingiem albo dłutowaniem. Uwzględnij również ograniczenia mocowania, obrabiarki i dalszej obróbki.
- Dopasuj narzędzie do procesu i obrabiarki. Wybierz typ, materiał, geometrię i sposób mocowania narzędzia. Frezy ślimakowe mogą być nasadzane lub trzpieniowe, jedno- lub wielozwojne, wykonane z HSS, stali proszkowej PM-HSS albo węglika. Następnie dobierz klasę wykonania, powłokę i przygotowanie krawędzi do wymaganej dokładności, prędkości skrawania, chłodzenia i wielkości serii. Przy profilach specjalnych sprawdź pełną dokumentację, normę lub wzorzec — sama liczba zębów i moduł nie wystarczą.
- Zaplanuj mocowanie, chłodzenie i przygotowanie narzędzia. Sprawdź sztywność układu, bicie, przenoszenie momentu i warunki załadunku. Przy szlifowaniu dobierz ściernicę do maszyny, materiału, naddatku i oczekiwanej chropowatości; rozważ ściernice profilowe, obwiedniowe, garnkowe, kubkowe lub do honowania. Zaplanuj też obciąganie, wyważanie zespołu, chłodzenie i odpowiednie systemy mocowania.
- Ustal zasady kontroli i utrzymania procesu. Zaplanuj pomiary międzyoperacyjne i końcowe z użyciem odpowiednich systemów oraz sprawdzianów GO/NO-GO, jeśli pasują do detalu. Monitoruj trwałość narzędzia, stabilność wymiarów, chropowatość, drgania, przypalenia i częstotliwość obciągania. Przy produkcji narzędzi kontroluj również półfabrykaty, m.in. gatunek węglika, wymiary i kanały chłodzące.
- Oceń rozwiązanie według kosztu dobrej części. Porównaj cenę zakupu z czasem cyklu, trwałością i możliwością regeneracji narzędzi, przezbrojeniami, brakami, przestojami, pomiarami oraz automatyzacją. Następnie przeprowadź próbne uruchomienie i przeanalizuj wyniki, aby potwierdzić jakość procesu oraz koszt wykonania jednej prawidłowej części.
Najczęstsze pytania i odpowiedzi (FAQ)
Jakie parametry uzębienia warto kontrolować podczas pomiaru?Kontrola może obejmować moduł, kąt przyporu, grubość zęba, bicie, podziałkę oraz odchyłki profilu i linii zęba. Zakres pomiarów należy dopasować do geometrii detalu i wymaganej klasy dokładności.
Dlaczego warto wykonywać pomiary międzyoperacyjne?Pomiary w trakcie produkcji pomagają szybko wykryć zużycie narzędzia, błędne mocowanie lub zmianę parametrów obrabiarki. Dzięki temu można ograniczyć liczbę wadliwych części i ryzyko nieplanowanych przestojów.
Kiedy stosuje się szlifowanie obwiedniowe, a kiedy profilowe?Szlifowanie obwiedniowe jest wydajne w produkcji seryjnej kół o mniejszych modułach. Profilowe sprawdza się przede wszystkim przy większych modułach i szerokich wieńcach.
Jakie czynniki uwzględnić przy doborze freza ślimakowego?Należy wziąć pod uwagę między innymi moduł, kąt przyporu, geometrię profilu, materiał detalu, wielkość serii oraz możliwości obrabiarki. Znaczenie mają też materiał i klasa wykonania freza, sposób mocowania oraz warunki chłodzenia.
Jakie korzyści daje szlifowanie CNC po obróbce cieplnej?Szlifowanie CNC koryguje odkształcenia i geometrię uzębienia powstałe podczas obróbki cieplnej. Pomaga uzyskać powtarzalną jakość, ograniczyć hałas i drgania przekładni oraz poprawić jakość powierzchni.